CAK6150重型数控车床 大孔径与三挡变速驱动的重切削效能解析
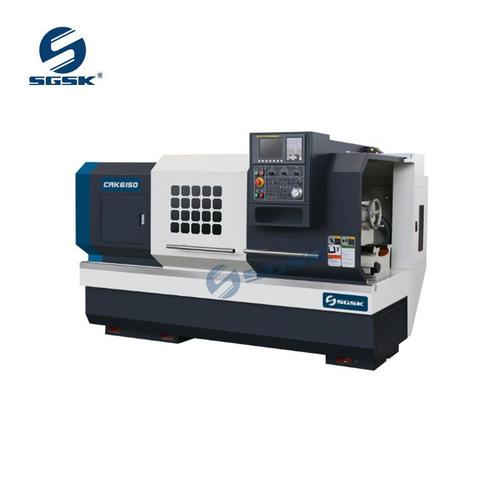
在重型机械加工领域,设备的结构刚性与切削能力直接决定了生产效率和产品质量。CAK6150重型数控车床作为一款针对大尺寸、高负荷工况设计的CNC数控机床,凭借其大孔径主轴、三挡变速系统以及强化的重切削架构,在棒料加工、大型法兰与轴类零件制造中展现出显著的技术优势。
一、大孔径设计:突破棒料加工瓶颈
CAK6150的核心特征之一是其大孔径主轴单元。相较于常规数控车床,该机型的主轴通孔直径显著增大,可直接容纳较大直径的棒料通过主轴孔进行连续加工。这一设计免除了传统工艺中需要先切断、后装夹的中间环节,既缩短了单件加工周期,又减少了二次装夹带来的定位误差。对于石油管件、大型液压杆等长棒料类零件,大孔径结构配合前后卡盘支撑,能够在一次装夹中完成多道工序,有效提升同轴度与加工一致性。主轴采用高刚性轴承组配置,在重负荷切削下仍能维持稳定的回转精度。
二、三挡变速系统:兼顾低速大扭矩与高速精加工
CAK6150配备的三挡变速机构是其实现重切削能力的关键。低速挡位下,传动系统通过齿轮减速比放大输出扭矩,使机床在主轴转速较低时仍具备足够的切削力,能够应对大背吃刀量、大进给量的粗加工需求;中速挡适用于常规回转体零件的车削与钻孔;高速挡则针对精加工与小型零件的高效切削,保证表面质量与生产效率。三挡变速的机械换挡与数控系统的无级调速相结合,使操作者可根据材料硬度、刀具类型和加工阶段灵活选择动力输出模式,既避免了变频调速在低速段扭矩衰减的问题,又降低了主电机长时间重载运行的能耗。
三、重切削结构:刚性支撑与热稳定性的协同
为配合大孔径与三挡变速的动力特性,CAK6150在床身与运动部件上进行了重载化设计。整体铸造床身采用密筋布局,导轨面经淬硬处理与精密磨削,抵抗重切削产生的振动与变形。伺服刀塔或四工位刀架安装于加厚滑板上,换刀定位刚性强,能够在重载条件下维持刀尖轨迹稳定。尾座采用大直径套筒与独立锁紧机构,在顶持长轴类工件时提供可靠的辅助支撑。主轴箱与传动件的散热设计减小了长时间加工中的热延伸风险,有利于保障批量生产的尺寸稳定性。
四、数控系统与工艺适配性
作为CNC数控机床,CAK6150搭载的数控系统支持G代码编程、恒线速切削、螺纹加工及复合循环指令。操作者可利用系统功能,将粗加工与精加工工步程序化整合,配合三挡变速的低速动力提升完成重切削去除余量,再通过精加工工序保障尺寸公差。例如,在大型圆钢的外圆加工中,可先以低速挡完成大深度粗车,随后换高速挡进行高精度精车,以避免中途更换机床的路程损耗。数控系统的人机界面可动态显示主轴负载与进给倍率,便于操作者监控切削状态的边界条件。
五、典型应用场景
在能源装备制造中,CAK6150适合加工风电主轴端面法兰、水电设备旋转体等大型铸锻件产品——大孔径结构允许带有通孔的坯件快速定位装夹;重型电机轴面临调质硬材料时,三挡变速提供的低速大扭矩可将切屑厚度与时长远控制在可行范围。在模块化生产中配合棒科送料装置,也能够将大孔径主轴转为高效棒料自动化输出。
CAK6150重型数控车床不是功能项的简单叠加,而是在铸铁床身这一基础构架上同步实现了动力传输与承力节点的针对化改进。只有机床刚性足、锁紧劲道够的工况下实现更为稳定宜求。大孔径提升了作业连续性,三挡变速匹配重载转速提供扭矩保证,此二者的融合将数控程序自动化延展物理输出区间的工程实现推到粗锭到成品的一个对之间。对于同时面临毛坯余量大旧问题时约性能,谋求平稳难两产重合格率的车间场景,它在单元能力配允细管理端,具备更换硬件设备这短路线所需的扎实底板。
如若转载,请注明出处:http://www.jiahengjidian.com/product/45.html
更新时间:2026-10-30 00:18:47