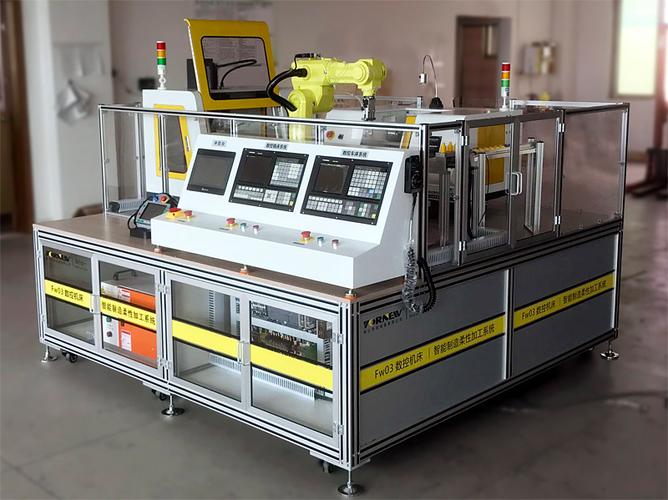
不锈钢板与铁板切割下料 数控设备选型指南与应用解析
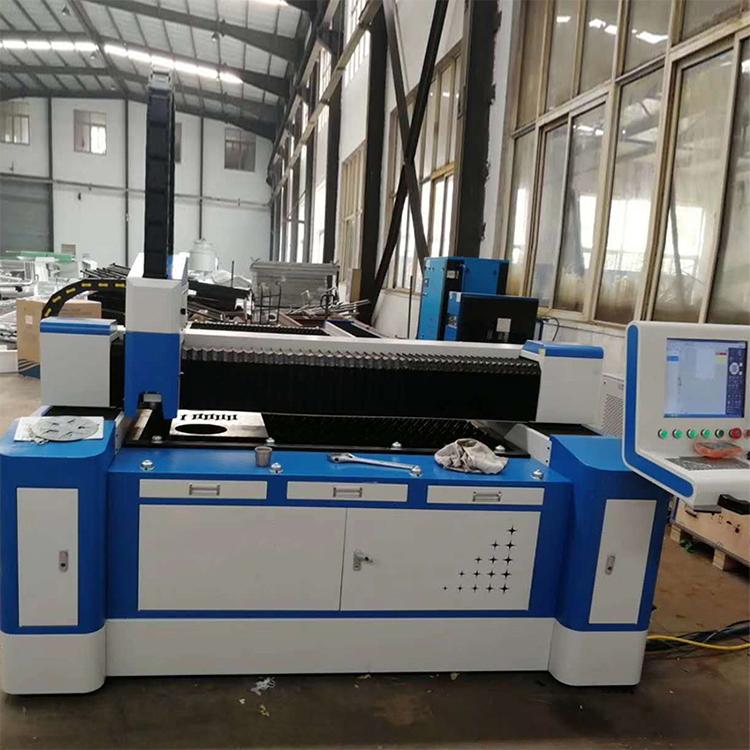
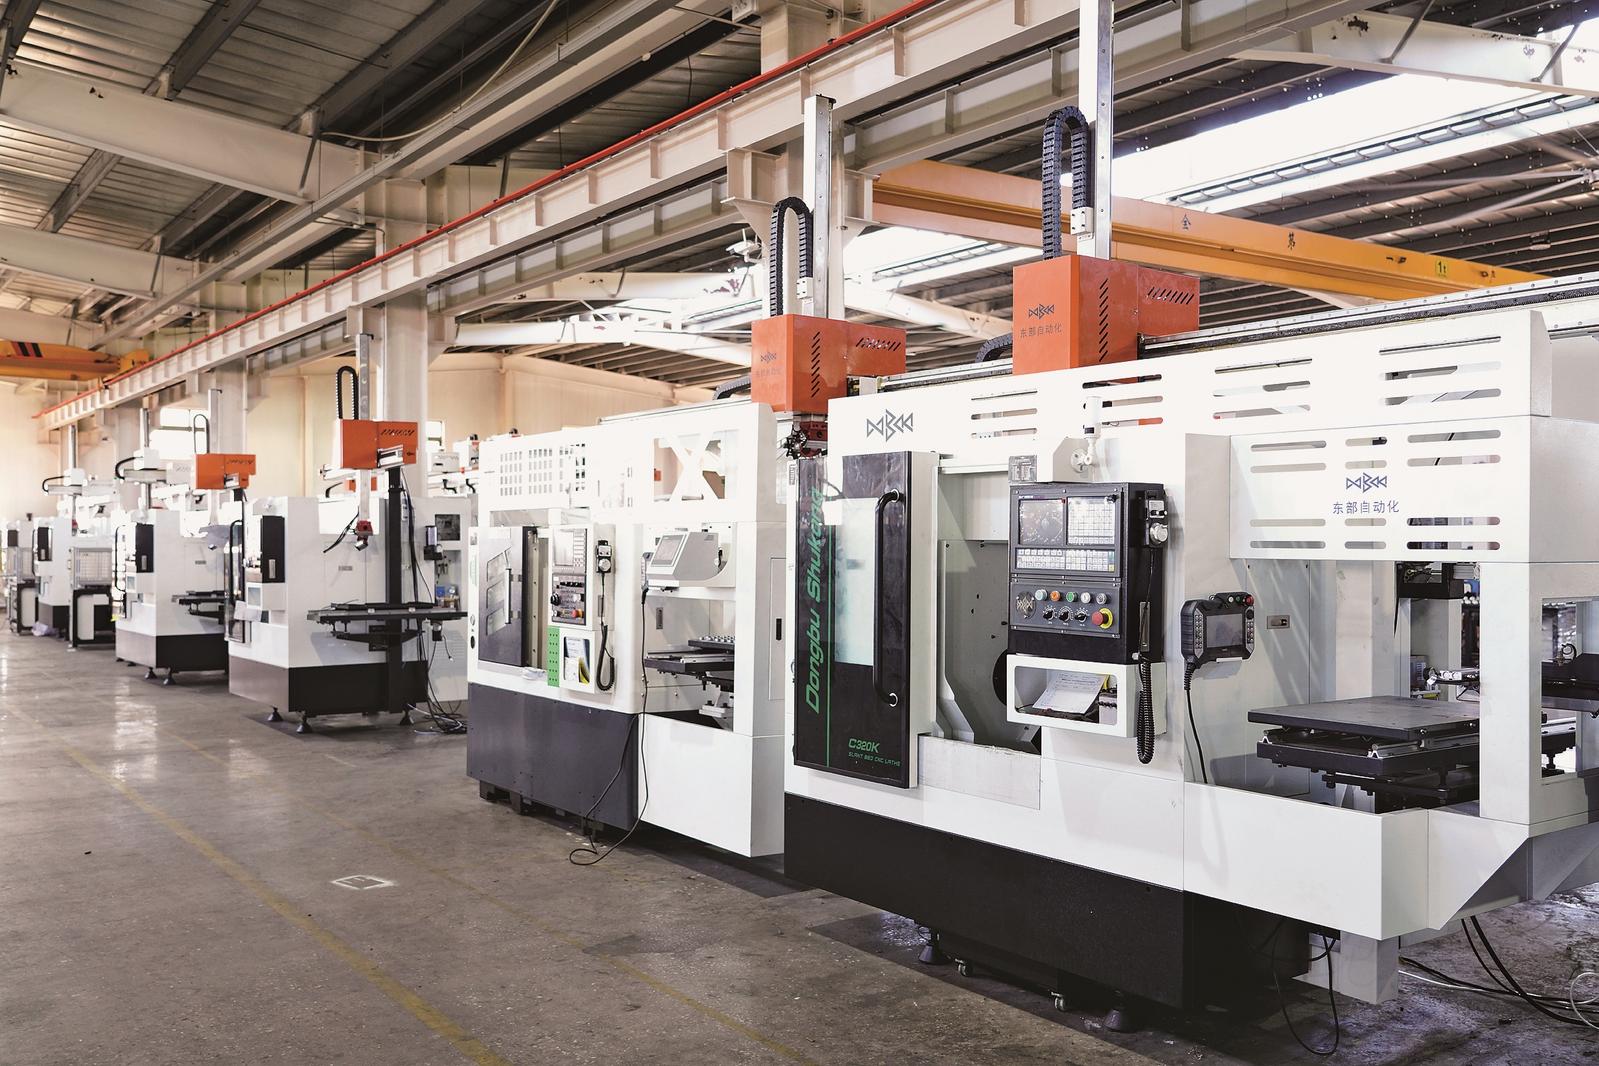
在现代金属加工行业中,不锈钢板和铁板的切割下料是极为关键的工序。随着制造业对精度、效率和自动化程度要求的不断提升,传统的切割方式已难以满足生产需求,数控设备凭借其卓越的性能成为主流选择。本文将围绕不锈钢板与铁板的切割下料,系统介绍常用的数控设备类型、特点及选型要点,为相关从业者提供参考。\n\n一、常用数控切割下料设备类型\n\n1. 数控激光切割机\n激光切割是目前应用最广泛的高精度切割方式之一,尤其适合不锈钢板和薄、中厚铁板的切割。光纤激光切割机功率覆盖范围广(从500W到上万瓦),能够实现极高的切割速度和切口质量,热影响区小,变形轻微。对于不锈钢材料,激光切割可有效避免氧化,切口光滑无需后续加工;对于碳钢(铁板),通过氧气辅助切割可获得较厚的切割能力。数控激光切割机自动化程度高,适合大批量、多品种的柔性生产。\n\n2. 数控等离子切割机\n等离子切割利用高温等离子弧熔化金属,适用于中厚板及厚板的切割下料。对于铁板,等离子切割可高效切割数十毫米甚至上百毫米的厚度;对于不锈钢,采用水等离子或保护气切割可获得较好的切口质量。数控等离子切割设备成本相对较低,切割速度较快,但在切割厚板时切口存在一定斜度和热影响区,适合对精度要求中等、侧重效率的下料场景。\n\n3. 数控火焰切割机\n火焰切割主要针对碳钢(铁板)的中厚及特厚板下料,通过氧-乙炔或氧-丙烷火焰加热金属并吹除熔渣。该设备投资和运行成本较低,切割厚度可达数百毫米,但不适用于不锈钢(因不锈钢高铬镍含量难以用火焰切割)。数控火焰切割机常用于大型结构件、重型机械的下料工序,切割精度中等,需预留后续加工余量。\n\n4. 数控高压水射流切割机\n水刀切割属于冷切割工艺,利用高压水流(可混合磨料)对材料进行切割。其最大优势在于无热影响区,不会改变材料组织,特别适用于对热敏感的不锈钢和铁板,也可切割任意复杂形状。水刀切割厚度范围大,切口垂直度好,但切割速度较慢、运行成本较高,适合高附加值、小批量或要求无热变形的精密下料。\n\n5. 数控剪板机与冲床\n对于规则形状的板材下料,数控剪板机可进行直线剪切,效率极高,适用于不锈钢和铁板的批量开料。数控转塔冲床则通过模具冲切实现各种孔和轮廓的加工,适合薄板的高效下料。这类设备通常与激光、等离子等形成组合下料方案,提升整体效率。\n\n二、不锈钢板与铁板切割下料的设备选型要点\n\n1. 材料特性与厚度匹配\n不锈钢的导热性差、韧性大,切割时易产生热变形和粘刀现象,激光切割和高压水射流是较优选择;铁板(碳钢)对激光、等离子和火焰切割均有良好适应性,厚板可优先考虑等离子或火焰切割。企业在选型时应根据常见板厚确定设备功率和类型:薄板(≤6mm)可选用中低功率激光切割机或数控冲床;中厚板(6~25mm)宜选用高功率激光或精细等离子;厚板(>25mm)则考虑等离子或火焰切割。\n\n2. 切割精度与切口质量\n若后续焊接或装配对切口质量要求高,应选择激光切割或水刀切割,以获得窄缝、光洁切面和小的热影响区。对于一般结构件下料,等离子和火焰切割可满足要求,通过数控系统优化轨迹和切割参数也能有效提升质量。\n\n3. 生产效率与自动化程度\n大批量生产应关注设备的切割速度、自动换料、排料套料软件等功能。激光切割机配合自动上下料系统可实现无人化连续生产;等离子和火焰切割可配备多割炬同时切割,提高板材利用率。选择具备智能排样、共边切割等功能的数控系统,有助于降低材料浪费。\n\n4. 运行成本与维护\n激光切割机光电转换效率高,但初始投资较大,透镜、喷嘴等耗材需定期更换;等离子切割耗材(电极、喷嘴)消耗较快;火焰切割气体成本与板厚相关。水刀运行成本最高(磨料和高压泵维护)。企业应综合设备价格、耗材费用、能耗及人工成本,评估全生命周期成本。\n\n5. 环保与安全\n等离子和火焰切割产生烟尘和弧光,需配置除尘装置;激光切割需注意防护辐射和烟尘净化;水刀切割噪音较大,需做好隔音。选型时应确保设备符合环保和安全规范,为操作人员提供良好防护。\n\n三、\n\n不锈钢板和铁板的数控切割下料设备种类多样,各有适用场景。企业在设备选型时,应紧密结合自身产品材质、厚度、精度要求、批量规模及投资预算,综合权衡激光、等离子、火焰、水刀等工艺的优缺点,必要时可采用多种设备组合的下料方案。科学配置数控设备不仅能提升切割质量和效率,还能有效降低生产成本,为企业在激烈的市场竞争中赢得优势。
如若转载,请注明出处:http://www.jiahengjidian.com/product/50.html
更新时间:2026-10-30 18:13:47